

Kohlenstofffasergewebe ist keine Massenware. Zwei Rollen, die nebeneinander im Lager liegen, können sich in der Form völlig unterschiedlich verhalten. Webart, Filamentanzahl, Flächengewicht und Oberflächenbeschaffenheit entscheiden darüber, ob ein Bauteil in einem zertifizierten Flugzeug landet oder im Ausschussbehälter. Dieser Leitfaden erklärt, was Beschaffungsingenieure und Composite-Ingenieure vor einer Bestellung wissen müssen.
Inhalte
- Was ist eigentlich Kohlenstofffasergewebe?
- Webarchitektur: Das richtige Muster auswählen
- Filamentanzahlen: 1K, 3K, 6K, 12K, 24K
- Flächengewicht (GSM) und was es beeinflusst
- Verarbeitungskompatibilität: Nasslaminierung, Prepreg, Infusion, Pultrusion
- Anwendungsauswahlmatrix
- Kohlenstofffasergewebeprodukte von Impact Materials
- Beschaffungs- und Qualitätsüberlegungen
- Häufig gestellte Fragen
1. Was ist eigentlich Kohlenstofffasergewebe?
Kohlenstofffasergewebe ist ein gewebtes Textil, das aus einem Endlos-Kohlenstofffaserstrang hergestellt wird. Die Faser selbst – typischerweise auf PAN-Basis – wird aus Polyacrylnitril-Vorläufer durch eine Abfolge von Oxidations-, Karbonisierungs- und Oberflächenbehandlungsschritten gewonnen. Die resultierenden Filamente weisen Zugfestigkeiten im Bereich von 3,500–7,000 MPa und Dichten von etwa 1.76–1.80 g/cm³ auf, wodurch sie im Vergleich zu Metallen ein außergewöhnliches Festigkeits-Gewichts-Verhältnis aufweisen.
Wird dieses Faserbündel zu einem Gewebe verwebt, entsteht ein Strukturmaterial, das zugeschnitten, in komplexe Formen drapiert und mit duroplastischen oder thermoplastischen Kunststoffen kombiniert werden kann. Die Webart fixiert die Fasern, steuert ihre Ausrichtung und bestimmt das Verhalten des fertigen Bauteils unter Belastung.
Was Gewebe nicht ist: ein fertiges Bauteil. Es ist ein Halbzeug. Die mechanischen Eigenschaften hängen maßgeblich vom Matrixsystem, dem Laminierplan, der Konsolidierungsqualität und den Nachhärtungsbedingungen ab. Ingenieure, die die Gewebeauswahl als Abschluss des Spezifikationsprozesses betrachten, stoßen typischerweise auf Probleme im weiteren Verlauf.
Das gleiche „3K 200g Kohlenstofffasergewebe“ von zwei verschiedenen Herstellern kann messbar unterschiedliche Eigenschaften hinsichtlich Harzaufnahme, Drapierbarkeit und Zwischenlagenscherfestigkeit im ausgehärteten Bauteil aufweisen. Seriöse Lieferanten stellen Informationen zur Faserrohstoffquelle, zur Schlichtechemie und Chargenanalysen bereit. Fehlen diese Angaben, ist dies ein Warnsignal, das ernst genommen werden sollte.
2. Webarchitektur: Das richtige Muster auswählen
Das Webmuster ist der am häufigsten diskutierte – und gleichzeitig am meisten missverstandene – Faktor bei der Stoffauswahl. Hier erfahren Sie, was die einzelnen Muster in der Praxis tatsächlich leisten.
Leinwandbindung
Jeder Kettfaden verläuft abwechselnd über und unter jedem Schussfaden. Das Ergebnis ist ein äußerst formstabiles Gewebe: Die sehr geringe Kräuselung in einer Richtung sorgt dafür, dass die Leinwandbindung ihre Form beim Handling beibehält und sich gut für flache oder leicht gebogene Werkzeuge eignet. Die dichte Verflechtung verhindert zudem das Ausbluten des Harzes während der Infusion und gewährleistet so eine gleichmäßige Laminatdicke.
Die Einschränkung: Leinwandbindung ist relativ steif und fällt bei stark gekrümmten Formen schlecht. Versucht man, sie in eine komplexe Form zu pressen, entstehen Falten und Verbindungsstellen. Für flache Paneele, Gehäuse und Boxen ist sie jedoch meist die richtige Wahl.
2×2 Köperbindung
Jeder Faserstrang verläuft über zwei und dann unter zwei benachbarten Fasersträngen hindurch, wobei er in der nächsten Reihe um einen Strang versetzt ist. Dadurch entsteht das diagonale Webmuster, das optisch zum Synonym für Kohlefaser in Konsumgütern und Fahrzeugausstattungen geworden ist. Durch den diagonalen Versatz können benachbarte Faserstränge leicht verrutschen, wodurch Köpergewebe einen deutlich besseren Fall als Leinwandbindung erhält.
3K 200g 2×2 Köpergewebe ist eines der am häufigsten verwendeten Gewebe für Strukturverbundwerkstoffe. Es eignet sich für moderate, komplexe Krümmungen ohne Faltenbildung, bietet eine optisch saubere Oberfläche unter Klarlack und lässt sich zuverlässig im Nasslaminier- oder Harzinjektionsverfahren verarbeiten. Für Anwender, die ein universell einsetzbares Gewebe benötigen, deckt diese Gewichts- und Webartkombination einen Großteil der Strukturanwendungen ab.
4-Gurt-Satin (4HS) und 8-Gurt-Satin (8HS)
Satinbindungen minimieren die Anzahl der Kreuzungspunkte im Gewebe. Bei einer 8HS-Bindung liegt jeder Faserstrang über sieben anderen, bevor er unter einem hindurchgeführt wird. Dies führt zu einem außergewöhnlichen Fall – ideal für enge Radien, Flugzeugrumpfsektionen und komplexe Verkleidungen – hat aber auch Nachteile: Die lange Gleitlänge verringert die Stabilität beim Handling, und das Gewebe neigt zu Verformungen, wenn es beim Laminieren nicht sorgfältig gestützt wird. Satinbindungen sind zudem in der Herstellung und Lagerung aufwendiger.
Bei hochkomplexen Werkzeugen für die Luft- und Raumfahrt oder Karosserieteilen mit starker Krümmung rechtfertigen Satinbindungen ihren höheren Preis. Für Strukturrohre, Flachplatten oder in großen Stückzahlen gefertigte Industrieteile erzielen Köper- oder Leinwandbindungen vergleichbare mechanische Eigenschaften zu geringeren Kosten und mit weniger Aufwand beim Laminieren.
Unidirektionales (UD) Gewebe
Streng genommen ist UD-Gewebe kein Webprodukt, sondern eine knickfreie Struktur, bei der alle Fasern in eine Richtung verlaufen und durch ein leichtes thermoplastisches Bindemittel oder einen groben Schussfaden zusammengehalten werden. UD-Gewebe bietet die höchstmöglichen Zugeigenschaften in Faserrichtung, da keine Krümmung als Kerbwirkung wirkt. Es ist der Standard in Anwendungen des Bauingenieurwesens, bei denen die Lastrichtung klar definiert ist: Flansche, Holmkappen, Zugglieder.
Der Nachteil liegt in der Praxis: UD-Gewebe besitzt kaum Festigkeit außerhalb der Achse und ist schwierig zu handhaben. Es wird typischerweise in mehrwinkligen Laminiersystemen – mit abwechselnden 0°-, 90°- und ±45°-Lagen – eingesetzt, anstatt allein.
| Weben | Drapierbarkeit | Dimensionsstabilität | Oberflächenfinish | Best-Fit-Anwendungen |
|---|---|---|---|---|
| Ebene | Niedrig | Ausgezeichnet | Moderat | Flachbildschirme, Elektronikgehäuse, starre Gehäuse |
| 2×2 Köper | Gut | Gut | Ausgezeichnet | Strukturbauteile, Automobilindustrie, Schiffbau, Werkzeuge |
| 4HS / 8HS Satin | Ausgezeichnet | Niedrig | Gut | Komplexe Krümmung, Verkleidungen für die Luft- und Raumfahrt, Sportartikel |
| UD-Gewebe | Sehr niedrig | Moderat | Nur funktionsfähig | Lasttragende Strukturlaminate, Flansche, Holmkappen |
3. Filamentanzahlen: 1K, 3K, 6K, 12K, 24K
Die Bezeichnung „K“ gibt die Anzahl der einzelnen Kohlenstofffasern in einem Faserbündel an: 1K = 1,000 Fasern, 3K = 3,000, 12K = 12,000 usw. Dies bestimmt Aussehen, Griff und Produktionskosten des Gewebes.
1K-Gewebe
Feines, dicht gewebtes Garn. Sehr glatte Oberfläche mit feinem Webmuster, das aus normaler Entfernung kaum die Struktur einzelner Fasern erkennen lässt. Wird vorwiegend dort eingesetzt, wo höchste ästhetische Qualität gefragt ist: Innenausstattung, Gehäuse für Unterhaltungselektronik, Uhrenlünetten. Hoher Produktionsaufwand. Die mechanischen Eigenschaften pro Gewichtseinheit sind vergleichbar mit 3K-Garn in derselben Webart – der Unterschied ist optischer, nicht struktureller Natur.
3K-Gewebe
Die am weitesten verbreitete Spezifikation für Strukturverbundwerkstoffe. Die Faserbündelgröße bietet ein optimales Verhältnis von Kosten, Handhabung und Oberflächenbeschaffenheit. 3K-Gewebe in 2×2-Köperbindung mit 200–240 g/m² ist der De-facto-Standard für handlaminierte Strukturverbundanwendungen und dominiert die Märkte für Automobil-, Schiffs- und Werkzeugbau. In den meisten B2B-Beschaffungsszenarien ist 3K der Ausgangspunkt, sofern keine zwingenden Gründe für eine andere Spezifikation vorliegen.
6K- und 12K-Gewebe
Stärkere Faserbündel ermöglichen einen schnelleren Laminierprozess – jede Lage trägt mehr Material pro Durchgang auf, was bei der Serienfertigung von Bedeutung ist. 6K und 12K sind gängige Verfahren bei Holmkappen von Windkraftanlagen, Druckbehältern und Strukturblechen, wo die Aufbaugeschwindigkeit wichtiger ist als die Oberflächenbeschaffenheit. Die sichtbaren Faserbündelgrate treten bei diesen Faserbündeln deutlicher hervor, was bei strukturellen Anwendungen akzeptabel ist, bei sichtbaren Oberflächen jedoch ohne zusätzliche Oberflächenbearbeitung nicht zulässig ist.
24K und 48K (Schwerlastzug)
Fast ausschließlich wird es beim Filamentwickeln, Pultrusionsverfahren und der automatisierten Faserablage eingesetzt, wo die Fasern direkt von Spulen zugeführt und nicht als Gewebe ausgelegt werden. Schwere Faserbündel reduzieren die Rohmaterialkosten pro Kilogramm Kohlenstoff erheblich, was sie für kostenintensive Anwendungen wie Bewehrungsstahl, Stahlrohre und Infrastrukturverstärkung attraktiv macht.
| Filamentanzahl | Schleppbreite (typisch) | Primäre Anwendungsfälle | Relative Kosten |
|---|---|---|---|
| 1K | 1 – 2 mm | Kosmetische Teile, Präzisionsdünnwand | Hoch |
| 3K | 2 – 3 mm | Strukturelles Handlaminieren, Automobilindustrie, Werkzeugbau | Moderat |
| 6K | 3 – 5 mm | Produktionsstruktur, Marine | Mäßig–Niedrig |
| 12k | 5 – 8 mm | Windenergie, Druckbehälter, Platten | Niedrig |
| 24K / 48K | 8 – 16 mm | Pultrusion, Filamentwicklung, schwere Struktur | Unterste |
4. Flächengewicht (GSM) und was es beeinflusst
Das Flächengewicht – Gramm pro Quadratmeter – bestimmt die Lagendicke im ausgehärteten Laminat und damit die Anzahl der benötigten Lagen, um eine bestimmte Dicke oder Steifigkeit zu erreichen. Dies hat direkte Auswirkungen auf den Arbeitsaufwand beim Laminieren und die Gesamtlagenanzahl im Konstruktionsplan.
Typische Flächengewichte für 3K-Gewebe liegen zwischen 100 g/m² und 400 g/m². Ein 200 g/m² schweres 3K-Köpergewebe erreicht bei Standard-Infusion und einem Faservolumenanteil von 40–45 % eine Lagenstärke von ca. 0.25–0.28 mm. Ein 400 g/m² schweres Gewebe verdoppelt die Lagenstärke, wodurch sich die Anzahl der Lagen zur Erreichung einer bestimmten Dicke halbiert – ein schnellerer Laminierungsvorgang, jedoch mit geringerer Flexibilität bei der Anpassung des Laminierplans.
Gängige GSM-Typen und ihre Anwendungsbereiche
| Flächengewicht | Dicke der ausgehärteten Lagen* | Typische Anwendung |
|---|---|---|
| 100–160 g/m² | 0.12 – 0.20 mm | Dünnwandige kosmetische Teile, UAV-Skins, Deckschichten |
| 200 g / m² | 0.24 – 0.28 mm | Allgemeiner Strukturaufbau, gebräuchlichste Güteklasse |
| 240–280 g/m² | 0.28 – 0.35 mm | Strukturpaneele für Schiffs- und Automobilindustrie |
| 300–400 g/m² | 0.38 – 0.50 mm | Hochstrukturierte Infusionswerkzeuge |
*Bei einem Faservolumenanteil von ca. 40–45 %. Die tatsächlichen Werte variieren je nach Harzsystem und Konsolidierungsdruck.
5. Verarbeitungskompatibilität: Nasslaminierung, Prepreg, Infusion, Pultrusion
Nicht jeder Stoff eignet sich gleichermaßen für jedes Herstellungsverfahren. Die falsche Abstimmung eines Stoffes auf ein bestimmtes Verfahren ist eine häufige Ursache für Qualitätsprobleme bei der Herstellung von Verbundwerkstoffen.
Nasshandlaminierung
Das einfachste Verfahren: Das Gewebe wird zugeschnitten, auf ein Werkzeug gelegt und mit katalysiertem Harz mittels Pinsel oder Rolle getränkt. Anforderungen an das Gewebe: guter Fall für die Anpassung an die Form, vorhersehbare Harzaufnahme und keine überschüssige Schlichte, die die Harzhaftung beeinträchtigt. Leinwandbindung und 2×2-Köpergewebe im Bereich von 160–300 g/m² sind hier Standard. Das Hauptrisiko besteht in einer ungleichmäßigen Harzverteilung in dickeren Bereichen. Daher müssen Gewebespezifikation und Laminierverfahren gemeinsam entwickelt werden.
Harzinjektion (VARTM / RIFT)
Ein Vakuum saugt das Harz durch das trockene Faserbett. Das Gewebe muss eine ausreichende Durchlässigkeit in der Ebene aufweisen – eine zu dichte Webart oder eine zu starke Oberflächenbeschichtung der Fasern verlangsamen den Harzfluss und führen zu trockenen Stellen. Die Vorhersage der Fließfront ist bei großen Bauteilen wichtig. Für die Harzinfusion werden Gewebe mit ausgewogener Durchlässigkeit in Kett- und Schussrichtung bevorzugt. 3K-Köpergewebe mit 200–240 g/m² und einer kompatiblen Schlichtechemie lässt sich in der Regel zuverlässig infundieren.
Prepreg (Ofen- oder Autoklavhärtung)
Das Gewebe wird mit teilgehärtetem Harz vorimprägniert geliefert. Dadurch entfällt das Mischen vor Ort und die Fasermenge lässt sich sehr präzise kontrollieren. Aus diesem Grund werden Strukturbauteile in der Luft- und Raumfahrt überwiegend aus Prepreg-Materialien hergestellt. Der Nachteil: Kühllagerung erforderlich, begrenzte Haltbarkeit (typischerweise 12 Monate bei -18 °C) und deutlich höhere Materialkosten. Die Gewebespezifikation für Prepreg-Materialien muss mit dem Prozessfenster des Herstellers übereinstimmen – Oberflächenbehandlung und Schlichtechemie werden streng kontrolliert.
Pultrusion
Endlosfasern werden gleichzeitig durch eine Düse und ein Harzbad gezogen. Strukturprofile – Winkel, U-Profile, Rohre, Flachstangen – werden so mit hoher Geschwindigkeit hergestellt. Beim Pultrusionsverfahren werden typischerweise UD-Rovings oder -Matten anstelle von Geweben verwendet. Es gibt jedoch auch Hybridarchitekturen mit Gewebeschichten zur Erhöhung der Torsionssteifigkeit oder zur Oberflächenveredelung. Die Faserbeschichtung muss bei der Pultrusion mit der verwendeten Polyester-, Vinylester- oder Epoxidmatrix kompatibel sein.
Fadenwicklung
Endlosfaserstrang wird unter Spannung und in kontrollierten Winkeln um einen Dorn gewickelt. Er wird für Zylinder, Druckbehälter und Antriebswellen verwendet. Es handelt sich nicht um ein gewebebasiertes Verfahren – Käufer, die komplette Verbundlösungen beziehen, benötigen jedoch häufig sowohl Gewebe für Sekundärstrukturen als auch Faserstrang für gewickelte Primärstrukturen vom selben Lieferanten.
6. Auswahlmatrix für Anwendungen
Anstelle eines abstrakten Entscheidungsbaums wird hier dargestellt, wie die Variablen in gängigen industriellen Anwendungen wirken. Diese Kombinationen spiegeln wider, was typischerweise in der Produktion zuverlässig funktioniert – nicht das gesamte Spektrum des technisch Machbaren.
| Anwendung | Empfohlene Spezifikation | Prozess | Schlüsselanforderung |
|---|---|---|---|
| Sekundärstruktur für die Luft- und Raumfahrt (Verkleidungen, Paneele) | 3K 200g 2×2 Köper oder 8HS Satin, Prepreg | Autoklav | Zertifizierte Faserqualität, vollständige Rückverfolgbarkeit |
| Karosserieteil (strukturell) | 3K 200 g / 240 g 2×2 Köper | Infusion oder RTM | Oberflächenpotential der Klasse A, Dimensionsstabilität |
| Strukturelle Außenhaut für Schiffsrumpf und Deck | 6K 300g Leinwandbindung oder 12K 400g Köperbindung | Aufguss, Tee, Infusion | Hoher Durchfluss, hohe Flächenabdeckung |
| UAV / Drohnen-Flugzeugzelle | 3K 100 g–160 g Leinwand- oder Köperbindung | Prepreg oder Nasslaminierung | Minimales Gewicht, enge Lagenstärkenkontrolle |
| Industriewerkzeuge / Formen | 3K 200g / 300g Köper | Nasslaminierung oder Infusion | Niedriger Wärmeausdehnungskoeffizient, Oberflächenauflösung, thermische Stabilität |
| Ballistischer / persönlicher Schutz | UD- oder gewebtes Aramid-Hybrid | Formpressen | Mehrschichtige Energieabsorption, NIJ-konform |
| Druckbehälter (Typ IV) | 24K–48K UD-Faser (gewickelt), 3K-Gewebe-Umwicklung | Filamentwicklung | Faservolumenanteil, Berstdruckzertifizierung |
| Sport- / Fahrradrahmen | 3K 200g 2×2 Köper + UD-Kombination | Blasenformung | Anisotrope Steifigkeit, Ermüdungsbeständigkeit |
7. Kohlenstofffaser-Gewebeprodukte von Impact Materials
Impact Materials beschafft und lagert Kohlenstofffasergewebe in den in diesem Leitfaden beschriebenen Spezifikationsbereichen. Alle Produkte sind als ganze Rollen (üblicherweise 50 m oder 100 m) und in ausgewählten Zuschnittlängen für kleinere Entwicklungsaufträge erhältlich. Zertifizierte Prüfberichte und Materialdatenblätter werden auf Anfrage bereitgestellt.
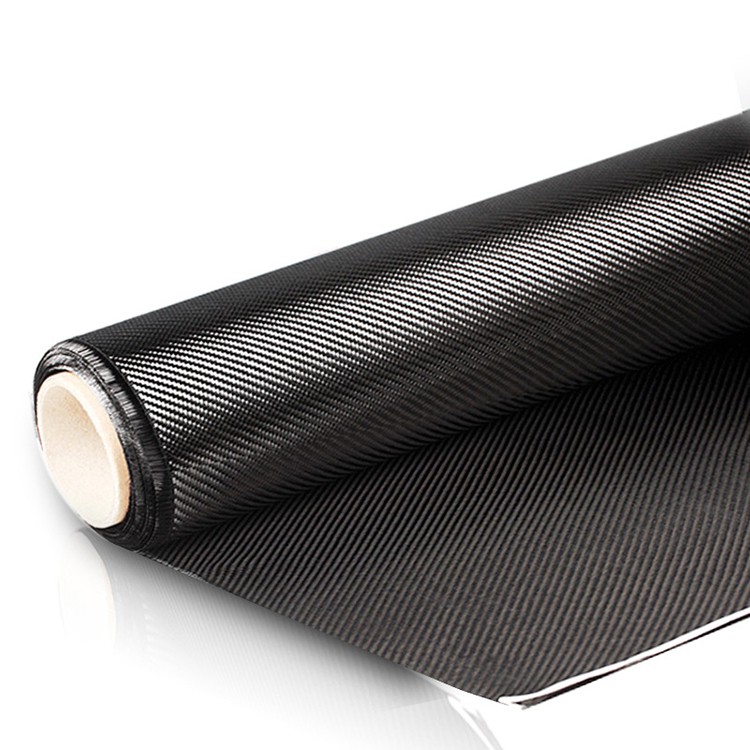
Kohlefasergewebe
3K- und Mehrkomponenten-Kohlenstoffgewebe für Strukturverbundanwendungen. Erhältlich in Leinwandbindung und 2×2-Köperbindung.
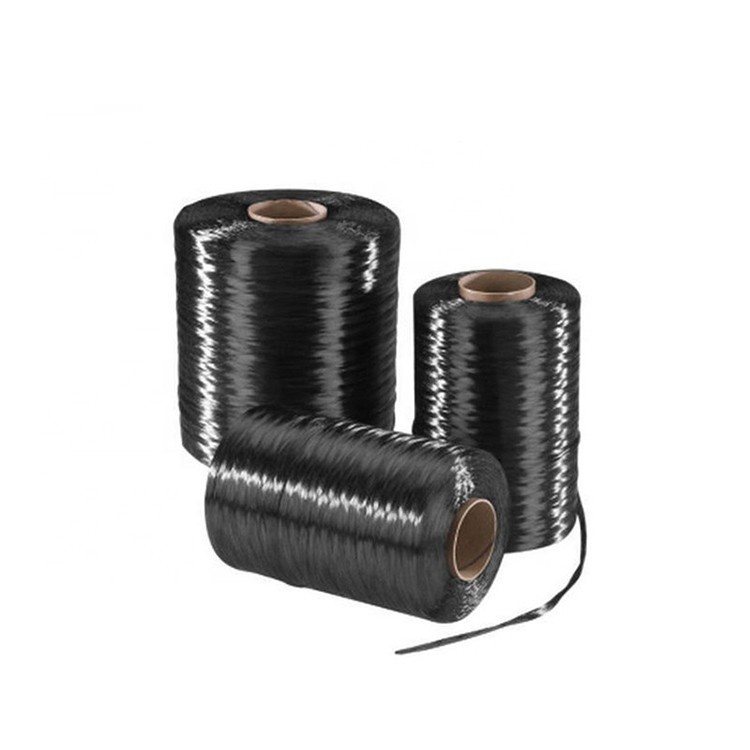
Kohlenstofffasergarn / -strang
Endlos-Kohlenstofffaserbündel in den Garnstärken 1K, 3K, 6K, 12K für Web-, Pultrusions- und Filamentwickelverfahren.
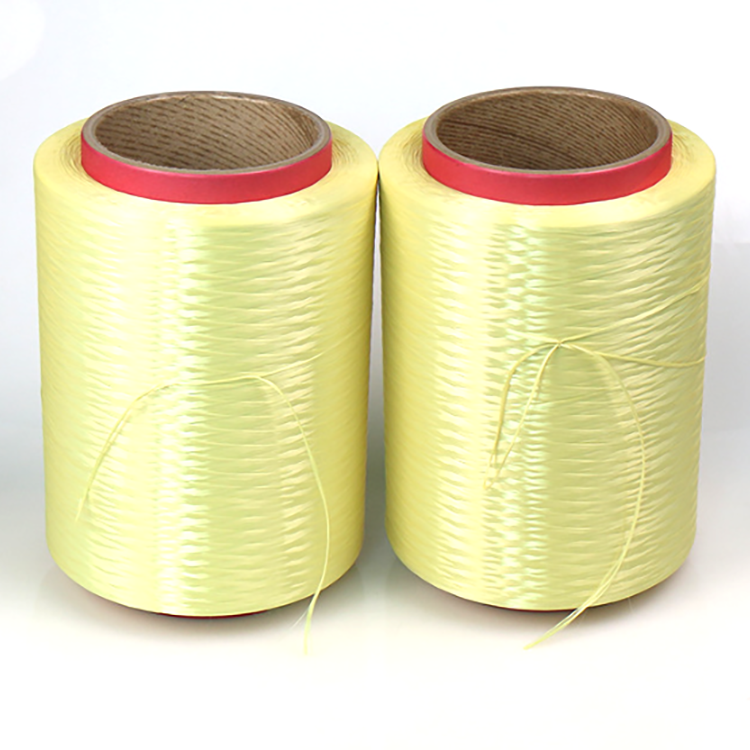
Aramidgarn und -gewebe
Para-Aramidfasern und Gewebe für ballistische Paneele, schnittfeste Anwendungen und hybride Strukturlaminate.
UHMWPE-Faser & Gewebe
Polyethylenfaser mit ultrahohem Molekulargewicht für Anwendungen in den Bereichen Weichpanzerung, Schiffsseile und Schnittschutz.
Standardbreiten sind 1,000 mm und 1,270 mm. Sonderbreiten, abweichende Flächengewichte, Hybridgewebe (Carbon/Aramid, Carbon/Glas) und modifizierte Schlichtemittel sind ab einer Mindestbestellmenge erhältlich. Kontaktieren Sie unser technisches Team, um Ihre projektspezifischen Anforderungen zu besprechen.
8. Beschaffung und Qualitätsüberlegungen
Kohlenstofffasergewebe wird in einer mehrstufigen Lieferkette hergestellt. Die Ausgangsfasern werden von wenigen großen Herstellern – Toray, Teijin, Mitsubishi Chemical, Hexcel, SGL – produziert und anschließend von einer Vielzahl von Webereien weltweit verarbeitet (gewebt). Die meisten B2B-Lieferanten, darunter auch Impact Materials, beziehen ihre Fasern von diesen Primärproduzenten und führen die Web- oder Veredelungsprozesse selbst oder über qualifizierte Verarbeitungspartner durch.
Was das für Käufer bedeutet: Die deklarierte Faserherkunft ist wichtig, aber auch die Webkonsistenz. Eine Weberei, die Fasern nachlässig verarbeitet – mangelhafte Spannungsregelung, ungleichmäßiges Anschlagen, Feuchtigkeit beim Applizieren – produziert zwar Stoffe, die die nominellen Gewichts- und Breitentoleranzen erfüllen, aber bei mechanischen Prüfungen durchfallen. Die Anforderung von Chargenzertifikaten und die Wareneingangskontrolle der ersten Charge sind Standardpraxis für jede Produktionsanwendung.
Wichtige Prüfpunkte für B2B-Käufer
- Zertifizierung von Faservorprodukten: Stammt die Faser von einem namentlich genannten Primärproduzenten? Kann der Lieferant eine Lieferkettenerklärung vorlegen?
- Flächengewichtstoleranz: Die branchenübliche Toleranz beträgt ±5 %. Engere Toleranzen (±3 %) deuten auf eine höhere Prozesskontrollfähigkeit hin.
- Zugeigenschaften: Zugfestigkeit und Elastizitätsmodul von Kette und Schuss gemäß ASTM D3039 oder gleichwertiger Norm. Nicht jeder Lieferant stellt diese Angaben ohne Nachfrage zur Verfügung.
- Schlichtechemie: Für die meisten Duroplastanwendungen ist eine epoxidverträgliche Schlichte Standard. Für Hochtemperatur- oder thermoplastische Matrizen ist eine Bismaleimid- oder Polyamid-Schlichte erforderlich. Eine unpassende Schlichte ist eine der häufigsten Ursachen für mangelhafte Zwischenlagenhaftung.
- Konsistenz des Rollvorgangs: Gleichmäßige Kanten, keine Lücken oder Schwimmstellen im Faserverbund, gleichmäßige Webkante. Mängel an diesen Stellen verursachen Materialverluste und Verzögerungen beim Laminieren stromabwärts.
- Lagerung und Verpackung: Kohlenstofffasergewebe nimmt bei unsachgemäßer Lagerung mit der Zeit Feuchtigkeit auf. Für eine Lagerung von mehr als 30 Tagen sollte es in luftdicht verschlossener Plastikfolie mit Trockenmittel verpackt werden.
9. Häufig gestellte Fragen
Muster anfordern oder ein Angebot für größere Mengen anfordern
Unser technisches Team beantwortet Ihre Fragen zu den Spezifikationen innerhalb eines Werktages. Kostenlose Muster sind für qualifizierte Projekte erhältlich.